ER205C焊丝 铝合金焊丝ZL205C 余光铸铝焊丝制造商
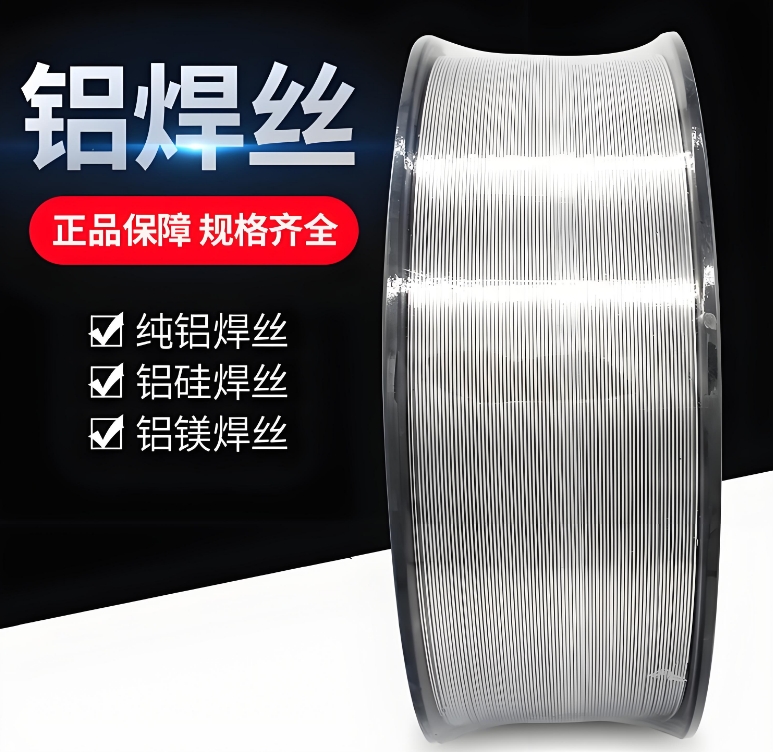
ER205C高强铝合金焊丝:2系铝铜高强合金焊接与增材制造同源配套焊材
ER205C高强铝合金焊丝:2系铝铜高强合金焊接与增材制造同源配套焊材
产品定位与行业需求
在航空航天、轨道交通、高端装备轻量化持续推进的背景下,2系铝铜系铝合金(如2024、2A12、2219)以及ZL205A、ZL205C等铝铜系高强铸造铝合金,凭借比强度高、耐热性好、抗疲劳性能优异,长期承担着飞机蒙皮、承力梁、液压阀体、导弹舱段、重载支架等关键结构件的制造任务.这类材料共同特点是强度高但焊接性差,普通ER4043(Al-Si系)、ER5356(Al-Mg系)焊丝在成分上与母材差异过大,焊后焊缝无法随母材进行固溶时效强化,接头系数普遍不足0.6,且极易出现热裂纹、气孔、力学性能断层等问题,严重制约高强铝构件的焊接制造与修复.
邢台市余光焊接材料有限公司瞄准2系高强铝焊接长期依赖进口专用焊丝的行业痛点,成功实现ER205C高强铝合金焊丝的国产化批量生产.该焊丝作为Al-Cu系热处理强化型专用焊材,成分体系与2系变形铝及ZL205系列铸铝高度同源,能够在焊后T6状态下实现焊缝与母材等强匹配,为航空承力结构焊接、铸件缺陷修补、电弧增材近净成型提供稳定可靠的国产材料方案.

合金设计与强化机理
ER205C高强铝合金焊丝以铝为基体,以铜为主要合金化元素,并复配锰、钛、锆、钒、硼等多种微量元素,同时严格限制铁、硅、锌等杂质含量,从成分设计上兼顾高强、抗裂与高韧三方面要求.
铜元素在铝中形成Al2Cu(θ相)析出强化相,是焊缝强度的主要来源;锰元素可缩小合金凝固温度区间、细化共晶组织,显著降低焊接热裂纹倾向;钛、锆复合添加形成Al3Ti、Al3Zr弥散质点,兼具焊缝晶粒细化与抑制再结晶的作用;钒、硼进一步净化晶界、减少脆性相连续分布.通过严格控制铁、硅等杂质,避免形成针状Fe-Al-Si脆性相,焊缝在保证强度的同时保留足够的塑性与抗疲劳裕度.
该焊丝焊后经标准固溶+人工时效(T6)热处理,焊缝金属抗拉强度可达430-480MPa,屈服强度可达350MPa以上,接头系数稳定在0.75以上,显著优于传统非同源焊丝;焊缝组织致密,X射线探伤可达到HB等标准要求的较高等级,气孔、夹渣、未熔合等缺陷率低.
工艺适配与供货形态
ER205C高强铝合金焊丝具备优良的工艺适应性,可覆盖多种主流焊接工艺:
- TIG钨极氩弧焊:适合薄壁件、精密铸件补焊与小结构件打底焊,电弧稳定、焊缝成型光洁.
- MIG熔化极气体保护焊:适合中厚板高效焊接与机器人自动化生产线,熔敷效率高.
- CMT冷金属过渡焊:热输入低,变形小,适合焊接热敏感构件与薄壁承力件.
- PAW等离子弧焊、搅拌摩擦焊配套填充:用于高致密要求的中厚板结构.
- WAAM电弧增材制造:支持高强铝构件3D打印近净成型,成型稳定、力学性能批次一致性好.
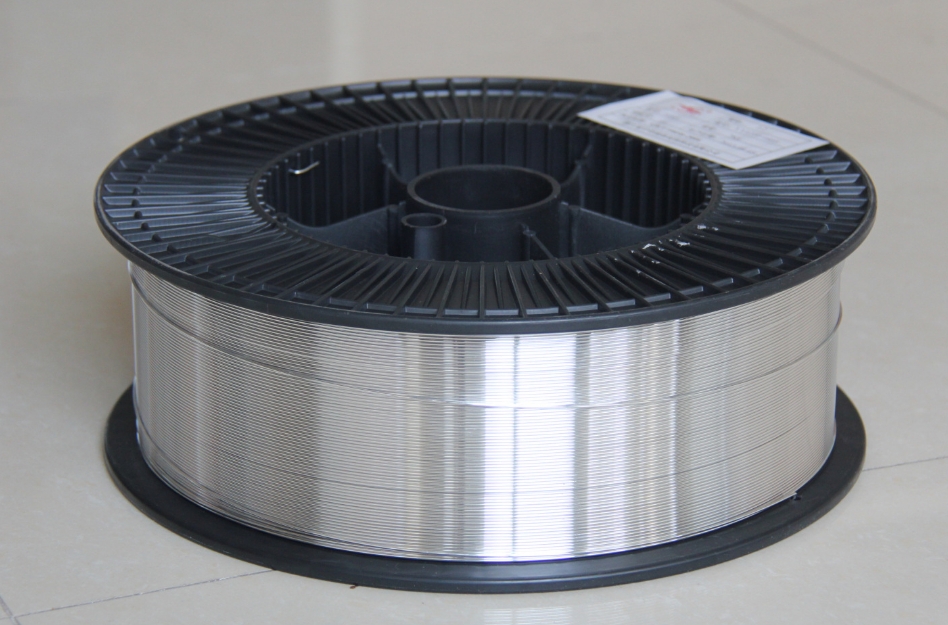
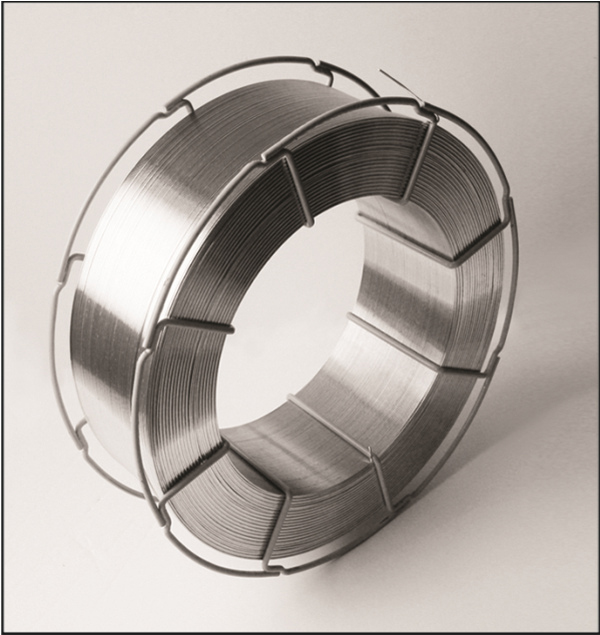
产品可根据客户需求提供Φ1.0mm、Φ1.2mm、Φ1.6mm、Φ2.0mm、Φ2.4mm、Φ3.0mm等多种直径,盘丝(D100/D200/D300卷筒)与直条(1m/500mm定尺)多种供货形态,满足手工补焊、机器人工作站、自动化增材产线等不同工况.
行业痛点与国产化突破
长期以来,2系铝铜高强合金焊接面临三大难题:一是热裂纹敏感,铜含量高导致焊缝凝固区间宽,稍不注意即出现结晶裂纹;二是气孔敏感,铸造母材疏松含气、焊丝除氢不彻底时易形成密集气孔;三是材料依赖进口,高性能ER2319、ER2004等同类型高强铝焊丝以及配套专用焊盘多被国外品牌垄断,采购周期长达3-6个月,价格高昂,且批次一致性、技术服务响应难以保障.
邢台市余光焊接材料有限公司依托多年特种有色金属焊材技术积累,建成从高纯原铝熔炼、真空除气、合金元素精准配比、均质化铸锭、精密拉丝、表面抛光与防护、理化检测到焊接工艺评定的完整生产线.生产中采用高纯原生铝锭与高纯中间合金,每炉次均进行直读光谱成分复核;熔炼阶段引入在线除气过滤,将氢含量控制在极低水平;拉丝过程采用多道次渐进减面与中间退火,配合表面精整与防腐封装,确保丝材尺寸公差稳定、送丝顺滑、无氧化黑粉.每一批次ER205C焊丝均经过成分化验、力学拉伸、宏观金相与焊接工艺评定三重检验,实现批次间性能波动可控,真正意义上打破了进口高强铝焊丝的技术与供应壁垒.
应用场景与技术优势
ER205C高强铝合金焊丝主要服务于以下领域:
- 航空航天:飞机蒙皮、桁条、隔框、接头、液压管路支架等2024/2A12构件的MIG/TIG焊接与修复.
- 军工与兵器:导弹舱段、雷达承力件、武装装备高强铝结构件的焊接与补焊.
- 铸铝修复:ZL205A、ZL205C等铝铜铸件的砂眼、缩松、裂纹、磕碰缺损同质补焊,焊后可随炉T6热处理恢复性能.
- 金属增材制造:基于WAAM工艺的高强铝构件电弧3D打印,实现大型复杂结构近净成型.
- 轨道交通与新能源:高速列车车体高强铝接头、新能源汽车电控壳体、电池托盘高强铝合金焊接.
与常规铝硅、铝镁焊丝相比,ER205C焊丝最突出的优势在于"同源设计、等强匹配":焊缝成分与母材合金体系一致,焊后可整体进行固溶时效热处理,焊缝强度、塑性、抗疲劳性能最大限度贴近母材本体,避免了"焊缝软、接头先失效"的工程难题;同时热裂纹敏感性低、气孔控制好,一次探伤合格率高,显著降低返工成本.
定制服务与行业前景
邢台市余光焊接材料有限公司除提供标准规格ER205C高强铝合金焊丝外,还可根据客户母材牌号、壁厚、接头形式、焊接设备型号、热处理制度以及增材工艺参数,开展成分微调、直径定制、表面处理优化等定制化生产,并同步提供焊接工艺评定(WPS)参考、典型缺陷排查与现场工艺支持,帮助客户缩短工艺开发周期.
随着国内大飞机、商用航天、新能源装备与高端再制造产业快速发展,2系高强铝合金焊接与增材制造的市场需求将持续释放.邢台市余光焊接材料有限公司将持续深耕ER205C等高端特种铝焊丝产品迭代,坚持以国产化、高品质、可追溯的焊材产品,助力国内高强铝焊接与金属增材制造产业链自主可控,为航空航天与高端装备制造提供坚实可靠的材料支撑.
| 公司名称 | 邢台市余光焊接材料有限公司 |
| 联 系 人 | 客服部 |
| 手机 | 15300290082(微信) |
| 电话 | 010-56211723 |
|
|
|
| 公司网址 | http://www.bjphxw.com/ |
| 3258500132@qq.com |